Tìm hiểu quy trình đúc cao su
Khi người quản lý sản xuất lên kế hoạch cho một dây chuyền sản xuất phụ tùng cao su mới, quyết định đầu tiên không phải là nên mua loại nào mà là quy trình đúc nào phù hợp với các mục tiêu về hình dạng, khối lượng và dung sai của bộ phận. Lựa chọn đó ảnh hưởng đến thời gian chu kỳ, chi phí dụng cụ và liệu các hoạt động phụ như cắt tỉa có cần thiết hay không. Trong thực tế, quá trình đúc cao su là một chuỗi các quá trình trộn, tạo hình trước, gia nhiệt và áp suất, sau đó là xử lý và hoàn thiện. Mỗi giai đoạn có ảnh hưởng có thể đo lường được đến chất lượng phần cuối cùng. Một quy tắc thực tế bắt nguồn từ mối quan hệ Arrhenius là nhiệt độ khuôn tăng 10°C có thể rút ngắn thời gian lưu hóa khoảng 15% đối với một hợp chất được xử lý bằng lưu huỳnh điển hình, giúp các nhà lập kế hoạch ước tính nhanh chóng việc nâng cấp trục lăn được làm nóng sẽ ảnh hưởng đến sản lượng như thế nào. Hiểu rõ những phụ thuộc này trước khi vận hành dây chuyền là cách đáng tin cậy nhất để tránh phế liệu và làm lại không cần thiết.
Các giai đoạn chính trong quá trình đúc cao su
Hợp chất và trộn
Quá trình này bắt đầu bằng một hợp chất trộn polyme gốc cao su với chất độn, chất làm dẻo, chất đóng rắn và các chất phụ gia khác. Việc trộn phải đồng đều vì độ phân tán kém sẽ tạo ra các vùng yếu cục bộ, biểu hiện dưới dạng độ bền xé giảm hoặc hư hỏng sớm. Máy trộn sử dụng máy trộn bên trong hoặc máy trộn mở để đạt được sự pha trộn nhất quán. Hợp chất này sau đó được lưu trữ trên thiết bị làm mát theo mẻ hoặc trong môi trường được kiểm soát trước khi chuyển sang giai đoạn tiếp theo.
Tạo hình trước
Để nén và đúc chuyển, hợp chất này được cân và tạo hình thành phôi phù hợp với thể tích khoang khuôn. Các phôi có thể được cắt từ một tấm hoặc được sản xuất bằng máy tạo phôi chính xác cấp liệu nguội. Kích thước phôi chính xác là vấn đề quan trọng: quá nhiều vật liệu sẽ gây ra hiện tượng nhấp nháy, quá ít sẽ dẫn đến điền không đầy đủ. Trước khi tạo hình trước, bộ lọc cao su cấp liệu nóng sẽ cải thiện độ tinh khiết của vật liệu bằng cách loại bỏ các chất gây ô nhiễm, như được trình bày chi tiết trong bài viết kỹ thuật của chúng tôi.
Tải khuôn
Khuôn phôi được đặt vào khoang khuôn, bằng tay hoặc bằng hệ thống gắp và đặt tự động. Trong quá trình đúc chuyển, hợp chất được nạp vào nồi và sau đó được đẩy qua một khuôn vào các hốc. Tính nhất quán của tải ảnh hưởng trực tiếp đến độ lặp lại của flash và chiều, đặc biệt là trong các công cụ nhiều khoang.
Sưởi ấm, áp suất và bảo dưỡng
Khuôn đóng lại và hợp chất được nung nóng và ép. Nhiệt làm cho hệ thống xử lý liên kết chéo các phân tử cao su, biến khối nhựa thành bộ phận đàn hồi. Áp suất giúp vật liệu chảy vào từng chi tiết của khoang và nén mọi không khí bị mắc kẹt. Thời gian dừng ở nhiệt độ đóng rắn được xác định theo công thức hỗn hợp; dừng quá sớm quá trình xử lý dưới mức, dừng quá muộn quá trình xử lý quá mức và có thể làm suy giảm polyme.
Tháo khuôn và hoàn thiện
Sau khi đóng rắn, máy ép sẽ mở ra và bộ phận được lấy ra. Hầu hết các bộ phận đúc đều có một đường chớp mỏng ở đường phân khuôn phải được cắt bớt hoặc làm mờ bằng máy làm mờ đông lạnh. Việc hoàn thiện cũng loại bỏ các hệ thống đường dẫn và bất kỳ phần còn sót lại nào của mầm. Sau đó, bộ phận này được kiểm tra bằng mắt và kiểm tra kích thước.
Các loại quy trình đúc cao su chính
| đặc trưng | Đúc nén | Chuyển khuôn | ép phun |
|---|---|---|---|
| Thời gian chu kỳ điển hình | 2–10 phút | 1–5 phút | 0,5–3 phút |
| Chi phí dụng cụ | Thấp nhất | Trung bình | Cao nhất |
| Dung sai kích thước | ±0,3 mm | ±0,2 mm | ±0,1 mm |
| Thích hợp cho | Bộ phận lớn, khối lượng thấp | Các bộ phận nhỏ có chèn | Khối lượng lớn, các bộ phận phức tạp |
Đúc nén
Đúc nén là phương pháp đơn giản và tiết kiệm nhất. Khuôn phôi được đặt trực tiếp vào khoang hở, sau đó khuôn đóng lại và đẩy hợp chất thành hình dưới tác dụng nhiệt. Nó được sử dụng rộng rãi cho các bộ phận lớn, đơn giản như màng ngăn, miếng đệm và vòng đệm chịu lực cao. Không khí có thể bị giữ lại trong quá trình đóng, vì vậy máy ép nén có hỗ trợ chân không thường được ưu tiên sử dụng cho các bộ phận cần kín khí. Đối với các bộ phận đúc nén cần hỗ trợ chân không để loại bỏ không khí bị mắc kẹt, máy ép nóng chân không là một lựa chọn hiệu quả.
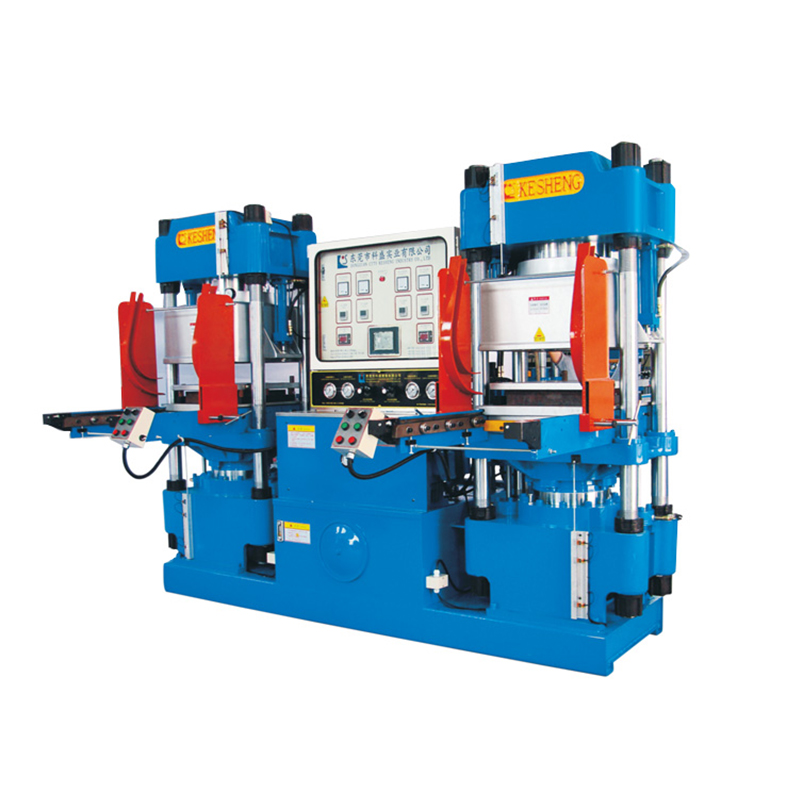 Máy ép nóng chân không để lưu hóa cao su và nhựa Máy lưu hóa này cung cấp tính năng khóa khuôn theo thời gian, tự động bổ sung áp suất và kiểm soát nhiệt độ, giúp máy phù hợp với các sản phẩm cao su và nhựa. Nó đặc biệt hiệu quả khi cần hỗ trợ chân không để loại bỏ không khí bị mắc kẹt trong quá trình đúc nén. Xem sản phẩm →
Chuyển khuôn
Đúc chuyển là phương pháp lai kết hợp buồng gia nhiệt trước riêng biệt với khoang kín. Hợp chất được nạp vào nồi và chuyển qua rãnh dẫn vào các khoang khuôn. Không giống như đúc nén, bộ phận xử lý hoàn toàn bên trong khuôn kín, cho phép dung sai chặt chẽ hơn và làm cho nó phù hợp với các bộ phận có chèn kim loại. Đúc chuyển có chi phí dụng cụ cao hơn một chút nhưng vẫn rẻ hơn đúc phun.
ép phun
Ép phun là quá trình đúc cao su nhanh nhất và tự động nhất. Hợp chất chưa được xử lý được đưa từ máy đùn trục vít vào thùng được gia nhiệt và sau đó được bơm vào khuôn kẹp ở áp suất cao. Thời gian chu kỳ ngắn, dung sai chặt chẽ và phổ biến là các dụng cụ có nhiều khoang. Quy trình này là tốt nhất cho các ứng dụng có khối lượng lớn như vòng chữ O, vòng đệm và vòng đệm có độ chính xác nhỏ. Máy phun cũng cho phép kiểm soát chính xác tốc độ phun, áp suất và nhiệt độ, điều này rất quan trọng đối với các bộ phận phức tạp có thành mỏng.
Các thông số quy trình quan trọng ảnh hưởng đến chất lượng
Nhiệt độ khuôn
Nhiệt độ khuôn xác định tốc độ lưu hóa. Đối với hầu hết các hợp chất cao su thông thường, phạm vi hoạt động là từ 150°C đến 190°C. Nhiệt độ thấp kéo dài thời gian xử lý và có thể gây ra tình trạng kém xử lý; nhiệt độ quá cao có thể làm cháy hợp chất trước khi nó chảy vào khoang. Việc cài đặt thực tế phải được lấy từ đường cong lưu biến kế của hợp chất và phải được xác minh trong quá trình sản xuất.
Áp suất kẹp
Áp lực buộc hợp chất phải lấp đầy khoang và giữ cho khuôn đóng lại trước nội lực do cao su tạo ra. Đối với đúc nén, áp suất thường được biểu thị bằng tấn trên inch vuông, với phạm vi điển hình từ 800 psi đến 2.500 psi tùy thuộc vào hợp chất và độ phức tạp của bộ phận. Áp suất không đủ gây ra sự lấp đầy không đầy đủ và các khoảng trống bên trong; áp suất quá cao có thể làm hỏng các chi tiết chèn hoặc tạo ra đèn flash quá mức.
Thời gian chữa bệnh
Thời gian xử lý là thời gian kể từ khi khuôn đóng lại cho đến khi chi tiết sẵn sàng được lấy ra. Nó bị ảnh hưởng bởi nhiệt độ, hóa học hợp chất và độ dày bộ phận. Các bộ phận dày hơn cần thời gian dừng lâu hơn để nhiệt có thể thấm vào lõi. Nguyên tắc chung đối với cao su đa dụng là từ 1 đến 3 phút cho mỗi milimet độ dày thành ở 160°C, nhưng thời gian chính xác phải được lấy từ đường cong lưu hóa của hợp chất cụ thể.
Hút chân không và thông gió
Không khí bị mắc kẹt gây ra hiện tượng phồng rộp và lấp đầy không hoàn toàn, đặc biệt là trong quá trình đúc nén. Các lỗ thông hơi chân không hoặc các rãnh thông hơi nhỏ trong khoang cho phép không khí thoát ra ngoài trước khi cao su đóng chúng lại. Người vận hành nên kiểm tra để đảm bảo rằng tất cả các lỗ thông hơi đều không có cặn cao su, vì các lỗ thông hơi bị tắc là nguyên nhân hàng đầu gây ra phế liệu.
Lựa chọn thiết bị cho các phương pháp đúc khác nhau
Việc lựa chọn máy đúc cao su phù hợp không phải là chọn thiết bị lớn nhất trong danh mục. Bạn cần phải khớp lực kẹp, kích thước trục lăn, kiểm soát nhiệt độ và mức độ tự động hóa của máy với các bộ phận bạn sản xuất và số lượng bạn mong đợi. Một lựa chọn sai sẽ hạn chế phạm vi sản phẩm trong tương lai của bạn hoặc tăng chi phí vận hành một cách không cần thiết.
Chọn máy ép khuôn nén
Đối với đúc nén, các thông số chính là diện tích trục lăn, áp suất đóng tối đa và độ chính xác gia nhiệt. Nếu các bộ phận của bạn phức tạp hoặc có phần mỏng, hãy tìm máy ép có buồng chân không để có thể loại bỏ không khí bị mắc kẹt trước khi đóng lại. Máy ép thủy lực có bộ điều khiển đóng chậm cũng được ưa chuộng hơn để tránh túi khí.
Chọn máy ép phun
Đối với ép phun, kích thước phun, áp suất phun và khoảng cách giữa các thanh giằng là rất quan trọng. Máy phải có khả năng cung cấp trọng lượng bắn ổn định và vít có thể xử lý độ nhớt của hợp chất. Máy phun cao su nằm ngang mang lại cho nhà máy sự linh hoạt khi chạy cả khuôn dọc và khuôn ngang, rất hữu ích cho các bộ phận có hạt dao hoặc sản xuất hàng loạt với việc thay đổi công cụ thường xuyên.
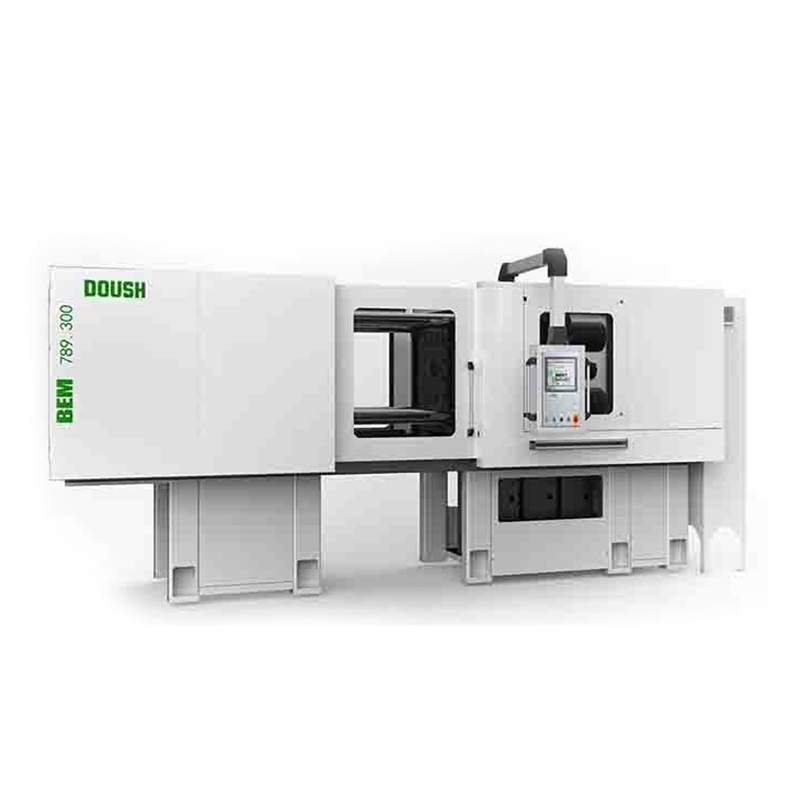 Máy phun cao su dọc và ngang cho các bộ phận phức tạp Máy này kết hợp khả năng phun dọc và ngang, mang lại sự linh hoạt cho các bộ phận có hạt dao kim loại hoặc thay đổi công cụ thường xuyên. Hệ thống thủy lực phụ trợ và khả năng kiểm soát nhiệt độ chính xác đảm bảo chất lượng đồng nhất cho nhiều loại vật liệu cao su khác nhau, bao gồm NR, SBR, NBR, EPDM và CR. Xem sản phẩm →
Lựa chọn người tiên phong
Nếu bạn đang sử dụng phương pháp nén hoặc đúc chuyển, máy tạo hình chính xác có thể giảm độ chớp và cải thiện tính nhất quán. Máy tạo phôi ép đùn một thể tích hợp chất được kiểm soát vào một phôi trống rất phù hợp với trọng lượng khoang. Máy tạo hình chính xác cấp liệu nguội đặc biệt hiệu quả đối với các hợp chất nhạy cảm với nhiệt, vì nó không làm tăng nhiệt độ vật liệu quá mức trong quá trình tạo hình.
Các lỗi đúc cao su thường gặp và cách phòng ngừa
- Bong bóng khí — Tăng áp lực kẹp, cải thiện khả năng thông hơi hoặc sử dụng máy ép có hỗ trợ chân không. Ngoài ra, hãy kiểm tra xem khuôn phôi có bị điền quá mức hay không.
- Điền chưa đầy đủ — Tăng áp suất khoang, làm chậm tốc độ đóng hoặc tăng nhiệt độ khuôn. Xác minh rằng phôi có đủ vật liệu.
- đèn flash — Chớp sáng thường xảy ra do khoang đúc quá tải, áp suất kẹp thấp hoặc đường phân khuôn bị mòn. Giảm trọng lượng phôi và kiểm tra sự căn chỉnh của khuôn.
- co ngót — Một số hiện tượng co ngót là không thể tránh khỏi, nhưng hiện tượng co rút quá mức cho thấy chất độn chưa được xử lý hoặc quá nhiều. Điều chỉnh thời gian bảo dưỡng và so sánh mật độ hỗn hợp với thông số kỹ thuật.
- Dính hoặc rách khi tháo khuôn — Điều này thường xảy ra do dùng thuốc quá liều hoặc chất giải phóng kém. Kiểm tra hệ thống nhả khuôn và giảm thời gian dừng nếu bộ phận bắt đầu xuống cấp.
Vật liệu và hợp chất được sử dụng trong đúc cao su
Cao su thiên nhiên và SBR
Cao su tự nhiên (NR) có độ bền kéo cao và khả năng phục hồi tuyệt vời, khiến nó trở thành lựa chọn phổ biến cho bộ giảm xóc ô tô và bộ cách ly rung công nghiệp. Cao su styrene-butadiene (SBR) là chất thay thế tổng hợp thường được pha trộn với cao su thiên nhiên để giảm chi phí trong các vật đúc thông dụng.
NBR và EPDM
Cao su nitrile (NBR) có khả năng chống dầu và nhiên liệu vượt trội, do đó nó chiếm ưu thế trong các ứng dụng như phớt dầu và ống dẫn nhiên liệu. EPDM vượt trội trong môi trường ngoài trời và nhiệt độ cao nhờ khả năng chống chịu ozone và thời tiết mạnh mẽ. Cả hai vật liệu đều được đúc thường xuyên bằng kỹ thuật nén hoặc phun, với phương pháp ép phun được ưu tiên cho sản xuất số lượng lớn.
Cao su silicon và Flo
Cao su silicon được sử dụng rộng rãi khi cần có phạm vi nhiệt độ sử dụng rộng, từ -40°C đến 200°C. Cao su fluoride (FKM) và chất đàn hồi AEM được sử dụng trong các ứng dụng ô tô và hàng không vũ trụ đòi hỏi khắt khe, nơi xảy ra tiếp xúc với các hóa chất mạnh. Những hợp chất đặc biệt này yêu cầu kiểm soát nhiệt độ chính xác vì chúng lưu hóa trong khoảng thời gian hẹp hơn so với cao su thông thường.
Tiêu chuẩn kiểm soát chất lượng và dung sai
Việc kiểm soát kích thước trong đúc cao su khó hơn so với kim loại hoặc nhựa vì các bộ phận cao su thoát ra khỏi dụng cụ có hệ số co ngót phụ thuộc vào hợp chất và quy trình. Tiêu chuẩn ISO 3302-1 phân loại dung sai của bộ phận cao su thành các loại. Đối với một bộ phận nhỏ có kích thước danh nghĩa là 10 mm, cấp chặt nhất M1 cho phép dung sai ±0,2 mm , trong khi lớp M3 cho phép ± 0,6 mm. Điều này có nghĩa là một quy trình phải có khả năng cung cấp tốt các kích thước có thể lặp lại bên trong lớp áp dụng nếu bạn muốn sắp xếp các bộ phận một cách hiệu quả về mặt chi phí.
Các điểm kiểm soát quan trọng khác là:
- Đo độ cứng trên phần hoàn thiện, thường tính bằng đơn vị Shore A, theo ISO 48.
- Kiểm tra trực quan các khuyết tật bề mặt dưới nguồn sáng tiêu chuẩn.
- Kiểm tra mật độ hoặc trọng lượng riêng để xác nhận hợp chất là nhất quán.
- Kiểm tra cổng và đèn flash ở tần suất xác định để phát hiện sớm sự hao mòn của khuôn.
Các ứng dụng của khuôn cao su trong các ngành công nghiệp
Đúc cao su là xương sống của nhiều sản phẩm bền. Trong ngành công nghiệp ô tô, nó sản xuất các vòng đệm, miếng đệm, ống lót, lò xo không khí và giá đỡ chống rung. Lĩnh vực điện và điện tử dựa vào các khuôn đúc cao su cho các miếng đệm cáp, vòng đệm đầu nối và các bộ phận cách điện. Các nhà máy công nghiệp sử dụng các bộ phận đúc bằng cao su trong máy bơm, van và hệ thống băng tải, trong khi hàng tiêu dùng thường bao gồm tay nắm, chân và vòng chữ O bằng cao su. Đối với các ứng dụng rất cụ thể như bóng tennis, dây chuyền sản xuất quần vợt chuyên dụng kết hợp việc đúc khuôn với các hoạt động bọc vải và đóng hộp.
Bởi vì việc lựa chọn vật liệu và quy trình ảnh hưởng trực tiếp đến hiệu suất, nên một nhà máy có thể vận hành nhiều công nghệ đúc khuôn có thể phục vụ nhiều đối tượng khách hàng hơn mà không cần phải thuê ngoài.
Cách tối ưu hóa dây chuyền sản xuất khuôn cao su
Trong một xưởng đúc cao su đã trưởng thành, lợi ích lớn nhất thường đến từ việc giảm chất thải và tự động hóa, chứ không phải từ việc tăng tốc độ ép. Máy tạo phôi chính xác cấp liệu nguội có thể cắt nhanh bằng cách cung cấp trọng lượng phôi rất chính xác, từ đó giảm thời gian cắt tỉa và phế liệu vật liệu. Hệ thống trộn hóa chất nhỏ thông minh có độ chính xác cao giúp loại bỏ các lỗi cân thủ công trong giai đoạn trộn. Tự động hóa việc tải và dỡ các bộ phận có thể rút ngắn thời gian mở máy ép vài giây mỗi chu kỳ, cộng lại qua hàng nghìn chu kỳ.
Giám sát quá trình cũng rất quan trọng. Việc ghi lại nhiệt độ xử lý và thời gian chu kỳ của mỗi máy cho phép bạn phát hiện sớm sự trôi dạt trước khi các mảnh vụn tích tụ. Một kỹ thuật hiệu quả là sử dụng cơ sở dữ liệu chung cho các đường cong lưu biến kế của hợp chất và cấu hình cặp nhiệt điện của khuôn, để người vận hành có thể xem nhanh liệu một lô nhất định có xử lý trong khoảng thời gian dự kiến hay không. Đối với các dây chuyền sản xuất bao gồm bước tạo hình trước, việc bổ sung một máy tạo hình chính xác vào dây chuyền thường là một trong những khoản đầu tư hoàn vốn nhanh nhất.
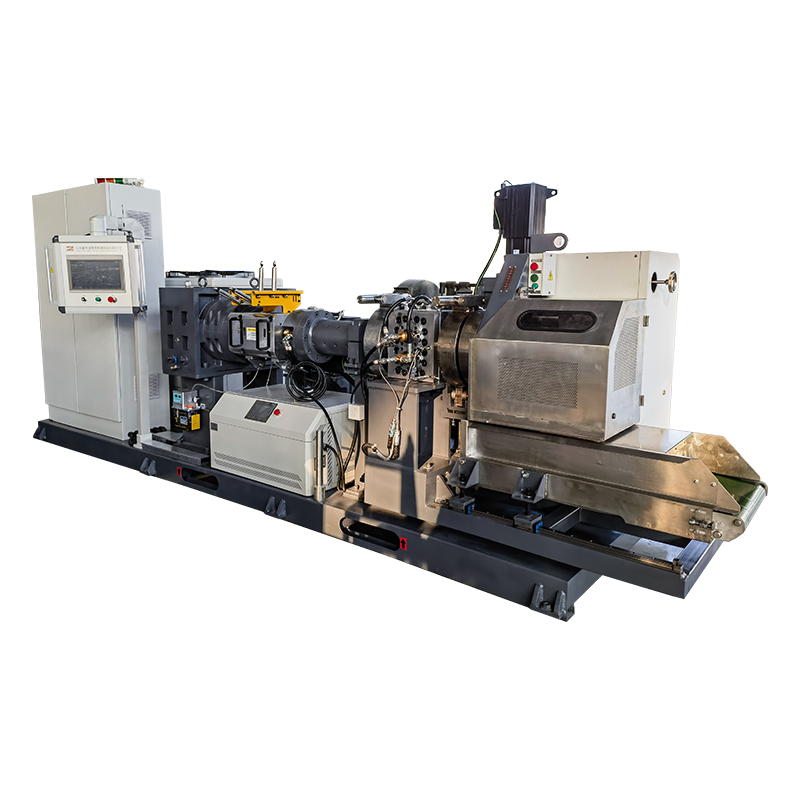 Máy tạo phôi chính xác thức ăn nguội để sản xuất phôi cao su chính xác Máy tạo hình trước này cắt cao su hỗn hợp thành các hình dạng và trọng lượng chính xác với dung sai nhỏ hơn 8‰, phù hợp với NBR, EPDM, FKM, v.v. Nó tích hợp tính năng lọc, ép đùn, cắt, cân và đếm, giúp giảm độ chớp và cải thiện tính nhất quán trong quá trình nén và chuyển khuôn. Xem sản phẩm →
Câu hỏi thường gặp
Sự khác biệt giữa nén và ép phun là gì?
Đúc nén đặt cao su đã được làm nóng trước trực tiếp vào khuôn mở, sau đó đóng lại, trong khi ép phun đẩy cao su đã nung nóng dưới áp suất cao vào khuôn kín thông qua hệ thống chạy. Ép phun nhanh hơn và chính xác hơn nhưng đòi hỏi dụng cụ đắt tiền hơn. Đúc nén đơn giản hơn và rẻ hơn, lý tưởng cho các bộ phận lớn có khối lượng thấp.
Nhiệt độ cần thiết cho quá trình đúc cao su là bao nhiêu?
Hầu hết các hợp chất cao su xử lý ở nhiệt độ từ 150°C đến 190°C. Nhiệt độ chính xác được xác định bởi đường cong lưu hóa của hợp chất và phải được duy trì trong phạm vi hẹp để tạo ra các đặc tính vật lý nhất quán.
Một chu kỳ đúc cao su mất bao lâu?
Thời gian chu kỳ dao động từ dưới một phút đối với các bộ phận đúc phun nhỏ đến hơn mười phút đối với các sản phẩm đúc nén dày. Thời gian lưu hóa phụ thuộc vào nhiệt độ, độ dày thành và hệ thống lưu hóa của hợp chất.
Các bộ phận cao su có thể được sản xuất mà không bị xì hơi?
Trong hầu hết các trường hợp, không. Flash là sản phẩm phụ bình thường của quá trình đúc. Tuy nhiên, các công cụ được điều chỉnh phù hợp và khuôn phôi chính xác có thể giảm thiểu hiện tượng chớp sáng đến mức hiện tượng chớp sáng diễn ra rất nhanh. Máy khử flash đông lạnh sẽ loại bỏ đèn flash mà không làm hỏng bề mặt bộ phận.
Nguyên nhân gây ra bọt khí trong các bộ phận đúc bằng cao su?
Bong bóng khí được tạo ra bởi không khí bị mắc kẹt trong khoang, độ ẩm trong hợp chất hoặc hợp chất chưa được xử lý sẽ giải phóng khí. Việc tăng áp suất kẹp, sử dụng hệ thống thông gió chân không hoặc hút ẩm hợp chất có thể loại bỏ được vấn đề.
Quy trình tốt nhất cho vòng chữ O nhỏ là gì?
Đối với khối lượng lớn, ép phun là lựa chọn tốt nhất vì nó tạo ra trọng lượng ổn định và chu kỳ nhanh. Đối với khối lượng trung bình hoặc nguyên mẫu, đúc chuyển có thể tiết kiệm hơn, trong khi đúc nén phù hợp với các vòng chữ O rất lớn được sản xuất với số lượng thấp.
Kết luận
Quá trình đúc cao su không phải là một hoạt động đơn lẻ mà là một loạt các giai đoạn được kiểm soát chặt chẽ, tất cả đều ảnh hưởng đến hiệu suất, chi phí và tính nhất quán của bộ phận. Bằng cách chọn quy trình phù hợp cho hình dạng và thể tích của bộ phận, đặt nhiệt độ, áp suất và thời gian chính xác cũng như duy trì hợp chất được bảo quản tốt và tạo hình chính xác, nhà máy sản xuất có thể đạt được sản lượng cao hơn và tỷ lệ phế liệu thấp hơn. Thiết bị phù hợp sẽ giúp điều đó trở nên khả thi và cách tốt nhất để bắt đầu là xác định cửa sổ quy trình của bạn trước, sau đó chọn thiết bị có thể thực hiện thoải mái. Cho dù bạn đang nâng cấp dây chuyền hiện có hay lên kế hoạch xây dựng dây chuyền mới, việc mời một nhà cung cấp thiết bị có kinh nghiệm tham gia sớm vào dự án sẽ giúp bạn tránh khỏi những sai lầm đắt giá sau này.

